


Yazar: Weibo
Tarih: Sep 15, 2026
Ekstruder Anlamı: Çeşitleri, Çalışma Prensipleri, Uygulamalar ve Seçim Kılavuzu
Ekstruder anlamı basit bir fikirle başlıyor: Ekstruder, malzemeyi sürekli olarak şekillendirmek için kalıbın içinden iten bir makinedir. Plastik işlemede bu genellikle polimer topaklarının ısıtılmış bir varile beslenmesi, dönen bir vidayla eritilmesi ve eriyiğin boru, film, levha, profil veya topaklar oluşturmak üzere sabit bir açıklıktan zorlanması anlamına gelir. Tanım kısa gibi görünse de bu ifade, fabrika ortamındaki kompakt kauçuk ekstruderden 40:1 paralel çift vidalı bileşim hattına kadar geniş bir makine ailesini kapsamaktadır. Mühendisler, satın alma ekipleri ve bakım ekiplerinin her biri, ekstruder anlamını, çalıştırdıkları makine aracılığıyla yorumluyor; bu nedenle terimi birkaç açıdan ele almakta fayda var.
Bu kılavuz ekstruderin anlamını pratik terimlerle açıklamaktadır: sözlük kökeni, çalışma prensibi, ana vida ve kovan konfigürasyonları, ekstrüzyon ekipmanına dayanan uygulamalar ve alıcılar için önemli olan seçim ve bakım hususları. Tanımın gerçek dünyadaki tedarikçi kararlarına nasıl dönüştüğünü göstermek için 1990 yılında kurulan Çinli vida ve kovan üreticisi Zhoushan Microwave Machinery'nin deneyiminden de yararlanıyoruz. Sonunda ekstruderin ne olduğunu açıklayabilmeli, performansını belirleyen parçalara dikkat çekebilmeli ve makine veya yedek parçaları karşılaştırırken doğru soruları sorabilmelisiniz.
Kısaca, endüstriyel uygulamadaki ekstruder anlamı, erimiş veya yumuşatılmış bir malzemenin bir kalıp aracılığıyla vida tahrikli basınçla sürekli olarak şekillendirilmesidir ve makinenin içindeki vida ve kovan kombinasyonu, makinenin kapasitesinin ve maliyetinin çoğunu belirler.
Ekstruder Anlamı: Sözlük Tanımının Ötesinde
Sözlükler bir ekstrüderi "malzemeyi bir kalıptan zorlayarak şekillendiren bir makine" olarak tanımlar. Bu ifade temel hareketi yakalıyor ancak makinenin içindeki koşulları dışarıda bırakıyor. Tipik bir plastik ekstruder, soğuk peletleri basitçe bir delikten itmez. Malzemeyi beslemeli, sıkıştırmalı, sürtünme ve dış ısı ile eritmeli, katkı maddelerini veya renklendiricileri karıştırmalı, basınç oluşturmalı ve ardından homojen eriyiği son kesiti oluşturan bir kalıba itmelidir. Kısacası ekipman tasarımında ekstruder anlamı, tek başına kalıpla değil, vida, kovan, ısıtma sistemi, dişli kutusu ve kalıbın birlikte şekillendirilmesiyle şekillenmektedir.
Kelimenin uzun bir dilsel geçmişi vardır. "Ekstruder" Latince'den geliyor eksTrudere , bir kombinasyonu eski (dışarıda) ve trudere (itmek için). Bu köken, aynı kelimenin neden çok farklı alanlarda göründüğünü açıklıyor. Gıda endüstrisinde bir ekstruder atıştırmalıkları ve hayvan yemlerini pişirir ve şekillendirir. Seramik ve metal işlemede, ekstrüderler kili veya ısıtılmış kütükleri kalıplardan geçirir. 3D baskıda, küçük bir ekstruder ince bir filaman telini sıcak bir ağızlığa besler. Bu cihazların her biri aynı prensibi paylaşıyor: bir malzemeye basınç uygulayın ve şekilli bir açıklığın sonucu belirlemesine izin verin.
Plastik işleme kapsamında bu terim, bilinmesi yararlı olan bazı spesifik varsayımları taşır. Birincisi, ekstruder sürekli bir makine iken enjeksiyonlu kalıplama makinesi döngüseldir. İkincisi, bir ekstrüder makinenin tamamını ifade ederken, "ekstruder vidası" ve "ekstruder tamburu" terimleri makinenin içindeki en kritik iki bileşeni ifade eder. Üçüncüsü, genellikle ekstrüdat olarak adlandırılan bir ekstrüderin çıktısı, bitmiş bir borudan daha ileri işlemlere giden yarı mamul bir tabakaya kadar herhangi bir şey olabilir. Bu ayrımları akılda tutmak, makine tedarikçileriyle iletişimi çok daha kolay hale getirir çünkü aynı kelime ürün kataloglarında, proses belgelerinde ve bakım kılavuzlarında biraz farklı anlam tonlarıyla görünür.
Bu nedenle bir ekstruderin pratik tanımı bağlama bağlıdır: bir makine üreticisi için bu, komple bir işleme hattıdır, bir bileşen üreticisi için vida ve kovan tertibatıdır ve bir tesis operatörü için ise ham maddeyi satılabilir bir ürüne dönüştüren ekipmandır.
Ekstruder Nasıl Çalışır: Çalışma Prensibi ve Temel Bileşenler
Ekstruderin ne olduğunu öğrendikten sonra, ekstruderin anlamının bir sonraki katmanı, katı polimeri sürekli bir eriyik haline nasıl dönüştürdüğüdür. İşlem neredeyse her vidalı ekstruderde aynı mantıksal sırayı takip eder. Vida, dışarıdan ısıtılırken mekanik sürtünme yaratarak, sıkı oturan bir namlunun içinde döner. Erimiş polimer daha sonra namlu kafasında birikir ve kalıp boşluğu boyunca zorlanır.
Adım Adım Ekstrüzyon Prosesi
- Besleme - Malzeme namluya yerçekimiyle veya kuvvet besleyiciyle bir hazne yoluyla girer. Besleme boğazı erken erime ve köprü oluşumunu önlemek için genellikle suyla soğutulur.
- Taşıma ve sıkıştırma - Vida kanalı malzemeyi ileri doğru taşır. Kanal derinliği azaldıkça malzeme sıkışır, havayı dışarı atar ve yumuşamaya başlar.
- Erime ve plastikleşme - Vida dönüşünden kaynaklanan sürtünme ısısı ve varil ısıtıcı bantlar polimeri eritir. Bariyer kanatları veya karıştırma elemanları eriyik homojenliğini artırır.
- Ölçme ve basınçlandırma - Son vida bölümü çıkış hızını kontrol eder, basınç dalgalanmalarını yumuşatır ve kafaya tutarlı bir erime sıcaklığı sağlar.
- Kalıp şekillendirme - Eriyik elek paketlerinden, bir kırıcı plakadan ve daha sonra ekstrüdata son kesitini ve boyutunu veren kalıptan geçer.
- Soğutma ve aşağı akış yönetimi - Kalıptan sonra ürün uygulamaya bağlı olarak kalibre edilir, soğutulur, çekilir, kesilir veya sarılır.
Bir Ekstruderin Temel Bileşenleri
Boyutu veya üreticisi ne olursa olsun her ekstruder aşağıdaki ana parçaları içerir. Rollerini anlamak, bakım personelinin ve alıcıların makineleri güvenle karşılaştırmasına yardımcı olur.
| Bileşen | İşlev | Ürün Kalitesine Etkisi |
|---|---|---|
| Vida | Malzemeyi iletir, sıkıştırır, eritir ve karıştırır | Çıktıyı, eriyik kalitesini ve enerji tüketimini belirler |
| Namlu | Vidayı çevreler ve ısıyı aktarır | Sıcaklık kontrolünü ve vida aşınma korumasını etkiler |
| Isıtma ve soğutma sistemi | Gerekli sıcaklık profilini korur | Bozulmayı önler ve erime tutarlılığını sağlar |
| Şanzıman ve tahrik motoru | Vidayı istenilen hız ve torkta döndürür | Maksimum verimi ve tork kararlılığını ayarlar |
| Kırıcı plaka ve elek paketi | Kirliliği filtreler ve basınç oluşturur | Eriyik temizliğini ve karışımını iyileştirir |
| Öl | Ekstrüdatı istenilen şekle sokar | Boyutsal doğruluğu ve yüzey kalitesini tanımlar |
Alıcılar ve mühendisler için vida ve namlu özel ilgiyi hak ediyor. Bu iki parça, yüksek sıcaklık ve basınç altında birbirine karşı aşınır ve bunların alaşımı, ısıl işlemi ve yüzey sertleştirmesi, bir ekstruderin bakım gerekmeden ne kadar süre çalışabileceğini belirler. Hem vidayı hem de kovanı üreten Microwave Machinery gibi bir üretici, uyumu, malzeme seçimini ve yüzey işlemini uyumlu bir sistem olarak kontrol edebilir; bu, mevcut bir hattaki bileşenleri değiştirirken pratik bir avantaj sağlar.
Vida Uzunluğu-Çap Oranı: Önemli Bir Özellik
Mühendislik açısından ekstruder anlamını tanımlayan özellikler arasında vidanın uzunluk/çap oranı özel bir ilgiyi hak etmektedir. L/D oranı, vidanın çalışma uzunluğunu çapıyla karşılaştırır ve vidanın ne kadar eritme, karıştırma ve basınçlandırma sağlayabileceğini doğrudan etkiler. Daha yüksek bir L/D değeri normalde daha uzun bir kalma süresi ve daha iyi plastikleştirme sağlar; bu nedenle yüksek çıkışlı ve birleştirme hatlarında daha uzun vidalar kullanma eğilimi vardır. Farklı L/D aralıklarında farklı vida konfigürasyonları geliştirilmiştir ve bunları doğru okumak, tedarikçi veri sayfalarını karşılaştırmanıza yardımcı olur. Aşağıdaki çubuk grafik, beş yaygın ekstruder vida konfigürasyonu için tipik L/D oranlarını özetlemektedir.
Vida Yapılandırmasına Göre Tipik L/D Oranı
Planet vida 18:1
Konik çift vidalı 22:1
Tek vidalı genel 25:1
Tek vidalı boru veya film 30:1
Paralel ikiz bileşim 40:1
Grafiği aşağıdan yukarıya doğru okumak, makine tasarımında ekstruder anlamının ardındaki açık mantığı ortaya çıkarır. Gezegensel konfigürasyon en kısa L/D'ye sahiptir çünkü dönen milleri gerilimi geniş bir yüzeye dağıtır, dolayısıyla iyi bir erime kalitesi elde etmek için uzun bir namluya ihtiyaç duymaz. Konik çift vida aynı zamanda kompakt kalır ve bu da sert PVC'nin düşük işlem sıcaklığında plastikleştirilmesi şeklindeki tipik rolüne uygundur. Genel amaçlı tek vida 25:1 oranında çalışır çünkü bu geometri, onu besleyeceğiniz çoğu pelet için güvenilir bir denge sağlar. Uygulamanın daha yüksek erime kalitesi gerektirmesi durumunda, boru ve film hatlarında görüldüğü gibi tek vida uzunluğu 30:1'e kadar uzar. 40:1 oranındaki paralel ikiz vida diğer uç noktayı temsil eder: uzun namlu, birden fazla karıştırma bölgesi sağlar ve besleme portlarının namlu boyunca konumlandırılmasına olanak tanır. Uygulamada L/D oranı aynı zamanda kurulum zemin alanını, varil ısıtma maliyetini ve vida sökme prosedürlerini de etkiler. Daha uzun bir vida daha fazla yüzey teması anlamına gelir ve bu da dişli kutusundan gelen tork gereksinimlerini artırır. Bu aynı zamanda namlu üreticisinin daha büyük bir uzunluk boyunca düzgünlüğü kontrol etmesi gerektiği anlamına gelir, bu nedenle uzun namlular sipariş ederken hassas işleme kapasitesi önemlidir. Bu, deneyimli alıcıların yalnızca mevcut en büyük L/D'yi talep etmemelerinin bir nedenidir. Malzemeye, vida profiline ve sonraki ekipmana uygun L/D'yi belirtirler. Bu tür bir eşleştirme tam olarak bir vida ve kovan üreticisinin değerini kazandığı yerdir. Bir tedarikçinin bir ekstruder veya yedek varil teklifinde bulunduğu bir sonraki sefer, L/D numarasının bir boyuttan daha fazlası olduğunu bileceksiniz; makinenin ne kadar iş yapmak üzere tasarlandığının bir ifadesidir.
Ekstruderin çalışma prensibi besleme, sıkıştırma, eritme, ölçüm ve form verme olarak özetlenebilir; Hazne ile kalıp arasındaki her bileşen, bu beş adımdan birini daha stabil hale getirecek şekilde mevcuttur.
Endüstride Kullanılan Başlıca Ekstruder Çeşitleri
Ekstruder ailesi genellikle vida geometrisine göre kategorize edilir ve her tip farklı bir çalışma alanına hizmet eder. Bu kategorileri bilmek, ekstruderin anlamını anlamanızı derinleştirir ve bir üreticinin ürün listesini okurken yardımcı olur.
Tek Vidalı Ekstruderler
Tek vidalı ekstruderler plastik işlemede en yaygın konfigürasyondur. Bir vida düzgün bir namlu içinde döner ve malzeme spiral kanallar boyunca ileri doğru hareket eder. Bu tasarım ekonomiktir, mekanik olarak basittir ve iyi birleştirilmiş peletlerin işlenmesi için güvenilirdir. Tutarlı çıktı ve sıcaklığın yoğun karıştırmadan daha önemli olduğu boru ekstrüzyonu, profil ekstrüzyonu, film üfleme ve levha dökümü gibi uygulamalara hakimdir. Ekstruder uygulamaları için tek vidalı tambur tipik olarak polimer tipine, çıktı hızına ve proses mühendisi tarafından seçilen L/D oranına göre eşleştirilir.
 Modüler Tasarımlı Ekstruder için Tek Vidalı Namlu Bu varil boru, profil ve film gibi standart ekstrüzyon işlemlerine uygundur. Modüler yapısı bakımı kolaylaştırırken, alaşımlı çelik vidalar ve hassas sıcaklık kontrolü tutarlı erimeyi ve verimli çıkışı destekler. Ürünü Görüntüle →
Çift Vidalı Ekstruderler
Çift vidalı ekstruderlerde yan yana çalışan iki paralel veya konik vida kullanılır. Bunlar ayrıca birlikte dönen ve ters yönde dönen tiplere ve birbirine geçen ve birbirine geçmeyen çiftlere ayrılırlar. Birlikte dönen paralel ikiz vidalar, kontrollü kesme ve kendi kendini temizleme eylemi oluşturdukları için bileşim, masterbatch üretimi ve gaz giderme işlemlerinin en önemli unsurlarıdır. Konik ikiz vidaların besleme ucunda daha geniş bir kökü ve çıkış ucunda daha küçük bir çapı vardır; bu, malzemeyi aşırı yoğunlaştırmadan yüksek bir sıkıştırma oranı sağlar; PVC boru ve profil hatları için klasik seçimlerdir. Konik çift vida ve namlu tertibatı, kalıba stabil eriyik dağıtımını korurken PVC'nin düşük kesme hassasiyetini karşılayacak şekilde tasarlanmıştır.
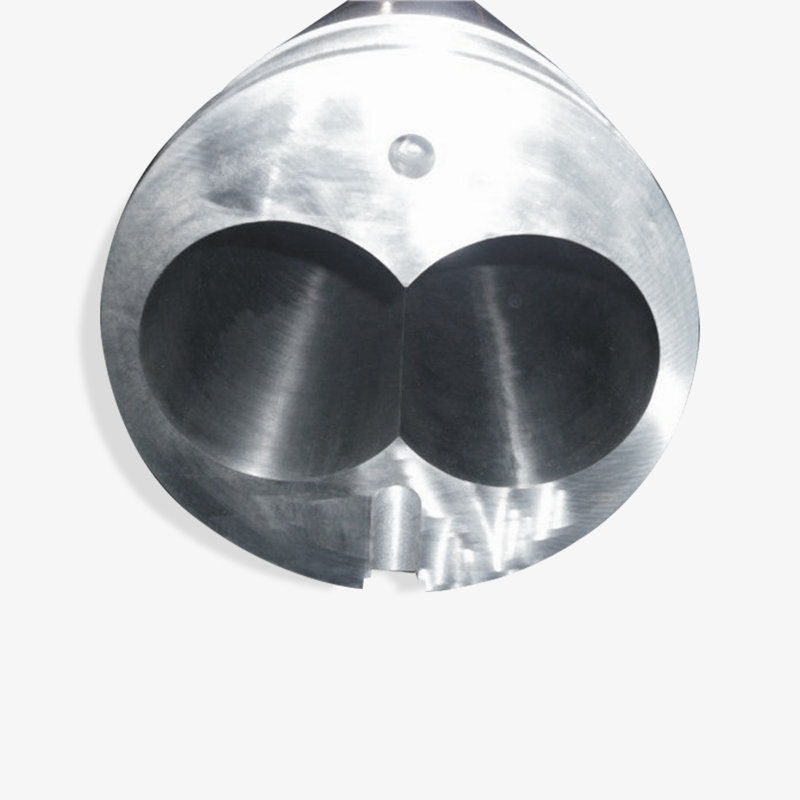 PVC için Konik Çift Vidalı ve Namlu Düzeneği Düşük kesmeli işleme için tasarlanan bu konik çift vidalı ve tambur, kalıba stabil bir erime sağlar. Yüksek sıkıştırma oranı ve eşit karışım sunması, onu PVC boru ve profil hatları için güvenilir bir seçim haline getiriyor. Ürünü Görüntüle →
Planet Vidalı Ekstruderler
Planet vidalı ekstruder, merkezi bir ana vidayı, çevresi etrafında düzenlenmiş birkaç planeter vidayla birleştirir. Gezegensel miller ana vida ile yivli namlu arasında dönerek geniş yüzey teması ve yumuşak kesme sağlar. Bu düzenleme ısıya duyarlı malzemeler, özellikle sert PVC ve yüksek kesme altında bozunan diğer bileşikler için mükemmeldir. Karıştırma eylemi birçok küçük temas noktasında gerçekleştiğinden, erime sıcaklığı düşük kalır ve katkı maddeleri çok eşit şekilde dağıtılır.
Ram ve Pistonlu Ekstrüderler
Ram ekstrüderleri ve pistonlu ekstrüderleri dönen bir vida kullanmaz. Malzemeyi, ultra yüksek moleküler ağırlıklı polimerler, kauçuk ön kalıplar ve vidalı karıştırmayı tolere edemeyen bazı gıda macunları için yararlı olan ileri geri hareket eden bir şahmerdanla itiyorlar. Üretimleri vidalı makinelere göre daha az düzenlidir, ancak zor malzemeleri güvenilir bir şekilde işlerler ve genellikle ana gereksinimin karıştırma değil basınç olduğu özel üretim hatlarında bulunurlar.
Ekstruder Tiplerinin Karşılaştırılması
Aşağıdaki tablo her konfigürasyon için yaklaşık referans aralıklarını vermektedir. Gerçek değerler malzemeye, vida tasarımına ve hat kurulumuna bağlıdır; bu nedenle bunu satın alma spesifikasyonu yerine başlangıç noktası olarak kullanın.
| Tür | Ortak Vida Hızı | Tipik L/D | En Uygun |
|---|---|---|---|
| Tek vida | 20-120 rpm | 25-30:1 | Boru, profil, film, levha, standart peletler |
| Paralel ikiz vida | 200-600 rpm | 32-48:1 | Bileşim, masterbatch, buharlaştırma |
| Konik çift vidalı | 10-60 rpm | 18-25:1 | PVC boru, profiller, levha |
| Planet vida | 10-50 rpm | 16-20:1 | Isıya duyarlı malzemeler, PVC bileşikleri |
| Ram ekstruder | Vidalı değil | Geçerli değil | UHMWPE, kauçuk preformlar, macunlar |
İhtiyacınız olan ekstruder tipi, markaya göre daha az, malzemeye, gerekli kesme hızına ve sonraki ürün şekline göre belirlenir; Bu nedenle tedarikçiler bir makineye teklif vermeden önce tarifinizi sorarlar.
Endüstrilerdeki Ekstruder Uygulamaları
Ekstruderin anlamı siz onu gerçek ürünlere bağlayana kadar soyut kalır. Makine hemen hemen her yarı mamul plastik ürünü sürekli biçimde üretmek için kullanılır ve aynı zamanda kauçuk, metal, seramik ve gıda endüstrilerine uyarlanmış versiyonlarda da hizmet verir. Ortak diş her zaman aynıdır: bir malzeme bir kalıptan geçirilir ve sabit bir kesit alır.
- Borular ve profiller - Su temini, drenaj ve gaz dağıtımı için PVC, PE ve PP boruların yanı sıra pencere profilleri, kapı çerçeveleri ve dekoratif kaplamalar.
- Film ve levha - Paketleme için üflemeli film, dökme film ve tepsiler, bardaklar ve kabarcıklar için termoform levha.
- Bileşikleştirme ve peletleme - Katkı maddelerini, dolgu maddelerini ve renklendiricileri homojen peletler halinde karıştıran çift vidalı hatlar.
- Köpük ürünleri - EPE inci pamuklu köpük levha, XPS yalıtım levhası ve diğer kimyasal olarak üflenmiş köpükler.
- Tel ve kablo - İletken çekirdeklerin üzerine yalıtım ve kaplama katmanları uygulayan ekstrüzyon kaplama.
- Kauçuk ürünleri - Kauçuk ekstruderler, vulkanizasyondan önce şerit şeklinde veya profilli boşlukları besler.
- Yiyecek ve yem - Pişirme ekstruderleri atıştırmalıkları, kahvaltılık gevrekleri ve evcil hayvan mamasını şekillendirir.
- 3D baskı - Küçük bir filaman ekstrüderi plastik katmanları eritir ve biriktirir.
Örneğin köpük ekstrüzyonunda özel bir EPE köpük ekstrüzyon vidası ve kovanı, eriyik içindeki gaz fazını kontrol etmek için özel karıştırma ve eriyik soğutma geometrisi ile tasarlanmıştır. Bu ayrıntı, yedek parça seçerken genel ekstruder anlamının neden yeterli olmadığını gösteriyor: vida geometrisi yalnızca makine modeliyle değil, proses kimyasıyla da eşleşmelidir.
Uygulama Alanları ve Tipik Vida Konfigürasyonları
Aşağıdaki tablo, farklı ürün segmentlerinde yaygın olarak hangi ekstruder tipinin seçildiğine dair hızlı bir referans sunmaktadır. Gerçek makine tasarımları farklılık gösterebilir; bu nedenle değerleri nihai bir mühendislik hesaplaması yerine sektör odaklı olarak değerlendirin.
| Başvuru | Tipik Çıkış | Ortak Vida Tipi | Kritik Süreç Gereksinimi |
|---|---|---|---|
| Su borusu | 200-1000 kg/saat | Tek vida or conical twin | Kararlı kalınlık, düşük jel sayısı |
| PVC pencere profili | 100-500 kg/saat | Konik çift vidalı | Eşit füzyon, düşük bozulma |
| Bileşik masterbatch | 500-3000 kg/saat | Paralel ikiz vida | Yüksek dağılım, kendi kendini temizleme |
| EPE köpük levha | 80-300 kg/saat | Karıştırma pimli özel tek vida | Kapalı hücre yapısı, eriyik soğutma |
| Kauçuk hortum preformu | 50-400 kg/saat | Kauçuk ekstruder vidası | Düşük sıcaklık artışı, düzgün şekil |
Her ekstrüzyon uygulaması özel bir vida ve kovan tasarımına dönüşür; borular, filmler, köpükler ve bileşikler genel bir diyagramda benzer görünür ancak pratikte çok farklı vida geometrisi gerektirir.
Ekstruder Nasıl Seçilir: Alıcılar için Seçim Kriterleri
Ekstruder seçimi teknik ve ekonomik bir karardır. Satın alma ekipleri genellikle fiyat ve teslimata odaklanırken, üretim mühendisleri de eriyik kalitesi ve stabiliteye odaklanır. Eksiksiz bir seçim süreci her iki tarafı da tatmin etmelidir. Aşağıdaki kurallar, ister komple bir ekstrüzyon makinesi satın alın, ister yedek vida ve kovan seti satın alıyor olun, geçerlidir.
Seçimi Yönlendiren Beş Faktör
- Malzeme türü - Polimer ailesi, katkı maddeleri ve gerekli işleme penceresi vida geometrisini ve kovan malzemesini belirler.
- Çıkış oranı - Vida tasarımı ve namlu hacmi gerçek sınırı belirlediğinden motor gücüyle değil, saat başına kilogram cinsinden ölçülür.
- Nihai ürün geometrisi - Boru, film, profil, levha ve peletlerin her biri farklı kalıp, soğutma ve çekme gereksinimleri gerektirir.
- Aşınma ortamı - Aşındırıcı dolgu maddeleri, geri dönüştürülmüş malzeme ve yüksek servis sıcaklıkları vida ve kovan aşınmasını hızlandırır.
- Güç ve altyapı - Mevcut voltaj, soğutma suyu, basınçlı hava ve zemin alanı, nihai makine seçimini etkiler.
Tedarikçi Tekliflerini Karşılaştırmak için Referans Çerçevesi
Bir tedarikçi size fiyat teklifi gönderdiğinde teknik sayfa genellikle aşağıdaki parametreleri içerir. Aşağıdaki kartlar farklı tekliflerde karşılaştırmanız gereken beş rakamı göstermektedir.
Malzeme
PE, PP, PVC, PA veya bileşik
PE, PP, PVC, PA veya bileşik
Çıkış
Hedef kg/saat ve vida hızı
Hedef kg/saat ve vida hızı
L/D oranı
Süreç türüne göre seçilmiş
Süreç türüne göre seçilmiş
Sıkıştırma oranı
Tipik 2:1 ila 4:1 aralığı
Tipik 2:1 ila 4:1 aralığı
Vida malzemesi
Nitrürlenmiş veya bimetalik
Nitrürlenmiş veya bimetalik
Malzeme uyumluluğu her şeyden önce gelir. Yumuşak PVC için tasarlanmış bir vida, yüksek yoğunluklu polietilen ile aynı erime kalitesini sağlamaz ve peletler için tasarlanmış bir vida, toz veya yeniden öğütme ile zorluk yaşayabilir. Bu durumda çıktı hedefi birçok makineyi devre dışı bırakır: 60 mm'lik tek vidalı bir ekstruder, motor gücünden bağımsız olarak, birleştirme verimi için 75 mm'lik paralel çift vidalı bir ekstruder ile rekabet edemez. L/D oranı ve sıkıştırma oranı standart bir kataloğa göre değil, ürününüze göre önerilmelidir çünkü boru, film ve profilin tümü farklı erime eğrileri gerektirir. Son olarak vida malzemesi ve yüzey işlemi, gelecek yıllar için ne kadar bakım bütçesi ayırmanız gerektiğini gösterir.
Tek Vidalı veya Çift Vidalı: Hızlı İki Sütunlu Kontrol
Hala en yaygın iki konfigürasyon arasında karar vermeye çalışıyorsanız, bu basit karşılaştırma tedarikçinizle yapacağınız görüşmede size yol gösterebilir.
| Aşağıdaki durumlarda tek vidalı ekstruder seçin... Malzemeniz iyi birleştirilmiş peletler halinde gelir, 800 kg/saatin altındaki çıktı kabul edilebilirdir, önceliğiniz çalıştırma kolaylığı ve daha düşük ilk yatırımdır ve nihai ürün, standart polimerlerden yapılmış boru, profil, film veya levhadır. | Aşağıdaki durumlarda çift vidalı bir ekstruder seçin... Toz veya katkı maddeleri içeren bir tarif besliyorsunuz, yüksek dispersiyona veya buharlaştırmaya ihtiyacınız var, sert PVC'yi düşük kesmede işliyorsunuz veya saatte birkaç yüz kilogramlık bir masterbatch hazırlıyorsunuz. |
Tedarikçinin deneyimi de önemlidir. Çeşitli ülkelerdeki OEM'lere ve satış sonrası kullanıcılara ürün tedarik eden bir üreticinin, köprüleme, dalgalanma veya erken vida aşınması gibi yaygın sorunlara yönelik belgelenmiş çözümlere sahip olma olasılığı daha yüksektir. Örneğin, Microwave Machinery, 1990'dan bu yana Amerika Birleşik Devletleri, Almanya, Dubai, Vietnam ve Tayland dahil olmak üzere pazarlara vida ve kovan bileşenleri tedarik ediyor ve bu da mühendislik ekibine farklı iklimler, hammaddeler ve operatör beceri seviyeleri altında çalışan gerçek ekstrüzyon hatlarından geniş geri bildirim sağlıyor.
Hiçbir zaman yalnızca çıktının kilogramı başına fiyata göre bir ekstruder seçmeyin; vida ve kovan özellikleri, tedarikçinin süreç deneyimi ve satış sonrası destek, beş yıllık gerçek sahip olma maliyetini belirler.
Ekstruder Bakımı: Vidanın ve Namlunun Korunması
Üç vardiya boyunca sürekli çalışan bir ekstruder agresif koşullarla karşı karşıyadır: aşındırıcı dolgu maddeleri, yüksek namlu sıcaklıkları ve döngüsel termal stres. Bu nedenle vida ve kovan, kalıcı bileşenler olarak değil, değiştirilebilir aşınma parçaları olarak kabul edilir. Servis ömürleri işlenen malzemeye, vida tasarımına, metalurjiye ve bakım rutinine bağlıdır.
Vida veya kovanın dikkat gerektirdiğine dair yaygın işaretler arasında çıkış basıncındaki dalgalanmalar, yükselen eriyik sıcaklığı, zayıf yüzey kalitesi, siyah lekeler veya üretimde ani düşüş yer alır. Basit bir kural, her planlı bakım duruşunda vida çapını ve namlu deliğini ölçmek ve bunları üreticinin tolerans tablosuyla karşılaştırmaktır. Modüler tasarımın bakımı iyileştirebileceğini de hatırlamakta fayda var: besleme bölümleri, namlu bölümleri ve hatta vida elemanları, tüm bileşeni değiştirmek yerine tek tek değiştirilebilir, bu da hem arıza süresini hem de maliyeti azaltır. bir eskiplanation of how modular design improves the maintenance efficiency and production performance of the extruder single barrel system bu yaklaşımın pratik bir örneğini sunmaktadır.
Aşınmaya karşı koruma, bakım bütçesine dahil olan başka bir satın alma kararıdır. Nitrürlenmiş vidalar standart malzemeleri işlerken, aşınmaya dayanıklı alaşım astarlı bimetalik namlu, hat doldurulmuş veya geri dönüştürülmüş malzemeyi işlerken servis ömrünü uzatır. Bir namluyu değiştirmek, başlangıçta doğru astarı seçmekten çok daha pahalıdır; bu nedenle deneyimli OEM'ler, bileşen spesifikasyonunu tamamlamadan önce tarifi sorar.
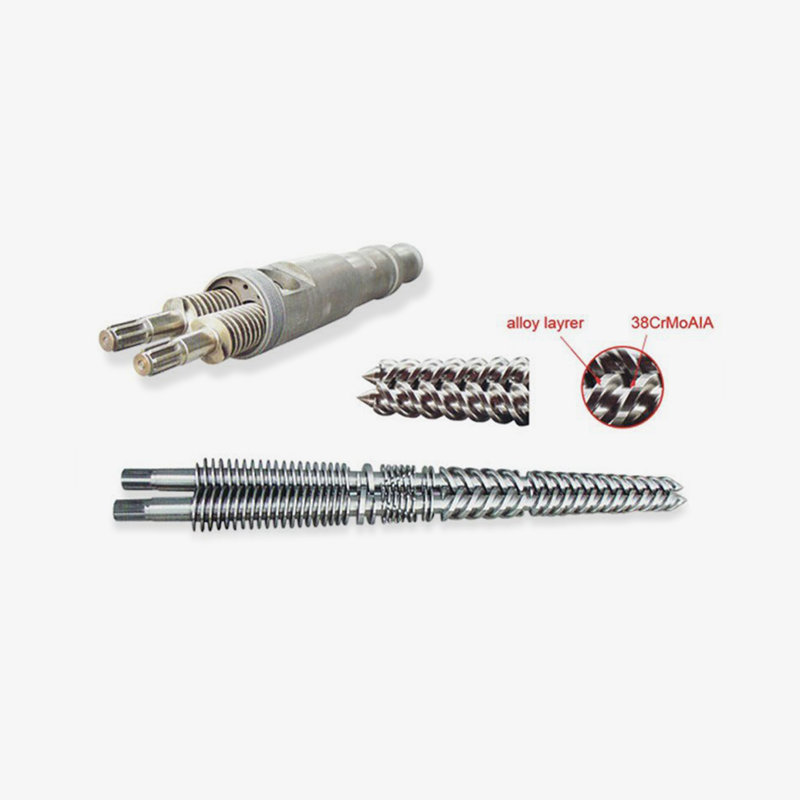 Aşınmaya Dirençli Alaşım Kaplamalı Bimetalik Namlu Bimetalik bir iç katman, doldurulmuş, geri dönüştürülmüş veya mühendislik plastikleri kullanılırken servis ömrünü uzatır. Hassas işleme, sürtünmeyi ve enerji kullanımını azaltarak bu namluyu zorlu ekstrüzyon uygulamaları için dayanıklı bir yükseltme haline getirir. Ürünü Görüntüle →
Ekstrüzyonda en kârlı bakım eylemi önlemedir: doğru metalurjiyi seçin, vida ve kovan açıklıklarını düzenli olarak izleyin ve aşınan parçaları dişli kutusuna veya çıkış yönündeki ekipmana zarar vermeden önce değiştirin.
Ekstruder Üreticileri, Tedarikçileri ve Toptancıları: Nelere Bakılmalı?
Ekstruderler vida ve kovan teknolojisi üzerine inşa edildiğinden, tedarikçinizin kalitesi makinenin tasarımı kadar önemlidir. "Ekstrüder üreticisi" terimi, komple ekstrüzyon makineleri üreten bir şirkete atıfta bulunabilirken, "vida ve kovan tedarikçisi" bu makineleri besleyen bir bileşen üreticisini tanımlamaktadır. Birçok ekstrüzyon hattı üreticisi, vidalarını ve kovanlarını uzman tedarikçilerden satın alır; bu nedenle Microwave Machinery gibi özel bir vida ve kovan üreticisi, makine üreticileri, entegratörleri ve distribütörleri için stratejik bir ortak olabilir.
Plastik makine sektöründe aynı firma çoğu zaman farklı kanallardan üretici, tedarikçi ve toptancı olarak çalışmaktadır. Bir OEM fabrikası bileşenleri toplu olarak satın alır, bölgesel bir acente yeniden satış amacıyla satın alır ve son kullanıcı tesisi ise düzensiz aralıklarla yedek parça satın alır. Yetenekli bir bileşen üreticisi üç modun tümüne hizmet verebilmelidir: tutarlı toleranslarla hacimli üretim, OEM modelleri için özel mühendislik ve değiştirme siparişleri için satış sonrası servis. Örneğin Microwave Machinery, 10.000 metrekareden büyük bir atölye işletiyor, 60'tan fazla personel çalıştırıyor ve Amerika Birleşik Devletleri, Almanya, Dubai, Vietnam ve Tayland gibi pazarlara ihracat yapıyor. Bu ölçek sinyalleri konuyla ilgilidir çünkü şirketin uzun tedarik zincirlerini ve kalite belgelerini tek pazar düzeyinin ötesinde yönettiğini gösterir.
Potansiyel bir ekstruder tedarikçisini değerlendirirken üç belge isteyin: vida ve kovan için malzeme sertifikası, tolerans inceleme raporu ve özel uygulamanızdaki müşterilerden gelen bir referans listesi. Yıllardır sizin üretim türünüze hizmet eden bir üreticiyle çalışmak, yalnızca genel amaçlı tek vidalı makinelerden anlayan bir üreticiyle çalışmaktan daha kolaydır. Şirket profilini ve ürün kategorilerini şu adreste inceleyebilirsiniz: üreticinin resmi web sitesi Mevcut vida, kovan ve makine çözümlerinin çeşitliliğini anlamak.
Bunları ister ekstruder üreticileri, ister vida ve kovan tedarikçileri, ister makine toptancıları olarak adlandırın, belirleyici kriterler aynıdır: üretim kapasitesi, kalite kontrol, uygulama deneyimi ve bileşenleri müşterinin tarifine göre tasarlama isteği.
Ekstruder Anlamı ve Seçimi Hakkında Sıkça Sorulan Sorular
Basit bir cümlede ekstruder anlamı neyi kapsar?Bir cümleyle ekstruder, tutarlı bir şekil oluşturmak için plastiği veya başka bir işlenebilir malzemeyi sürekli olarak eriten ve bir kalıptan iten bir makinedir. Günlük fabrika dilinde pelet veya tozu yeniden boru, film, levha, profil veya pelet haline getiren ekipmandır. |
Ekstruder enjeksiyonlu kalıplama makinesiyle aynı mıdır?Hayır. Bir ekstruder uzun, sabit kesitli ürünler yapmak için sürekli olarak çalışırken, enjeksiyonlu kalıplama makinesi kapalı bir kalıbı ayrı bir parçayla doldurmak için döngü yapar. İki makine benzer vida ve kovan teknolojisini paylaşıyor ancak çıktıları, kontrol mantıkları ve takımları farklı. |
Tek vidalı ekstruder ile çift vidalı ekstruder arasındaki fark nedir?Tek vidalı ekstruder, malzemeyi taşımak, eritmek ve ölçmek için tek bir vida kullanır ve önceden birleştirilmiş peletlerle en iyi şekilde çalışır. Çift vidalı ekstruder, daha fazla karıştırma, kendi kendini temizleme ve kalış süresi üzerinde kontrol sağlayan dişli uyumlu iki vida kullanır; bu nedenle bileşim, PVC tozu işleme ve reaktif ekstrüzyon için tercih edilir. |
Bir ekstruder hangi malzemeleri işleyebilir?PE, PP, PVC, PS, ABS, PA ve PET dahil çoğu termoplastik ekstrüde edilebilir. Ekstruderler ayrıca kauçuk bileşiklerini, gıda hamurunu, seramik macununu ve bazı metalleri özel formlarda işler. Sınırlayıcı faktör genellikle vida ve kovan tasarımıdır çünkü her malzemenin belirli bir işleme sıcaklığı ve kesme toleransı vardır. |
Bir ekstruder vidası ve namlusu ne kadar dayanır?Hizmet ömrü malzemeye, vida hızına, namlu astarına ve bakım rutinine bağlı olarak yaklaşık iki ila sekiz yıl arasında değişir. Cam elyafı veya kalsiyum karbonat içeren son derece aşındırıcı bileşikler, nitrürlenmiş namluyu birkaç yıl içinde aşındırabilirken, bimetalik namlu aynı koşullar altında çok daha uzun süre dayanabilir. |
Bir ekstruderde L/D oranı ne anlama gelir?L/D oranı, vida çalışma uzunluğunun vida çapına bölünmesiyle elde edilir ve 25:1 veya 40:1 gibi bir sayıyla ifade edilir. Malzemenin eritme, karıştırma ve basınç oluşturma için varil içinde ne kadar zaman harcadığını gösterir. Daha yüksek bir L/D genellikle eriyik kalitesini artırır ancak maliyeti, güç tüketimini ve zemin alanını artırır. |
Ekstruderin anlamını bileşen düzeyinde anlamak, yanlış makine satın alınmasına karşı en iyi korumadır: ekstrüzyon hattınızın uzun vadede sorunsuz çalışıp çalışmayacağına marka adı değil vida ve kovan karar verir.
Makinenin tanımını vidalarına, silindirlerine, sıcaklık bölgelerine ve uygulamalarına bağladığınızda, ekstruderin anlamı bir sözlük cümlesinden tam bir teknik resme dönüşür. Vida ve kovan, üretkenliğe ve parça kalitesine karar veren parçalar olmaya devam ediyor, bu nedenle alıcılar bunları, dişli kutusunu veya motoru değerlendirdikleri kadar dikkatli bir şekilde değerlendirmelidir. İster yeni bir hat planlayan bir OEM olun, ister yedek parça kataloğu oluşturan bir distribütör olun, ister güvenilir bir yedek parça arayan bir bakım yöneticisi olun, önce ekstruder bilginizi güvence altına alın, ardından bu bilgiyi eşleşen bileşenlere dönüştürebilecek bir iş ortağı seçin.
Ekstruder anlamını eyleme geçirmenin en açık yolu, yapmak istediğiniz malzeme ve ürünle başlamak, ardından vida geometrisine, namlu spesifikasyonuna ve bu çıktıları yıllarca güvenilir bir şekilde sunacak tedarikçi kapasitesine doğru geriye doğru çalışmaktır.
Seçilmiş Rulman Ekranı


 浙公网安备 33090202000520 号
