


Yazar: Weibo
Tarih: Sep 15, 2026
Ekstruderin Anlamı: Çeşitleri, Çalışma Prensibi ve Tam Satın Alma Rehberi
Orta ölçekli bir boru fabrikasında çalışan bir bakım mühendisi, bir keresinde ekstrüzyon hattının önünde durmuş ve bize kulağa olduğundan daha basit gelen bir soru sormuştu. Dişli kutusu ile pafta kafası arasına monte edilmiş uzun, ısıtılmış namluyu işaret etti ve şöyle dedi: "Operatör buna ekstruder diyor, ancak bana makinenin gerçekte ne yaptığını sorduğunda 'boru yapıyor'dan daha iyi bir cevaba ihtiyacım var." En yararlı cevap, ekstruderin sürekli şekillendirme makinesi olmasıdır. Gevşek plastik granülleri alır, bunları ısıtılmış bir varil içinde dönen bir vida yardımıyla eritir ve ardından erimiş malzemeyi sabit bir kesite sahip bir ürün oluşturmak için bir kalıptan geçirir.
Son birkaç on yıldır vidalı ekstruder, plastik işleme endüstrisinde en yaygın kullanılan üretim ekipmanı haline geldi. Su boruları, pencere çerçeveleri, kablo izolasyonu, alışveriş torbaları, ambalaj filmleri, köpük levhalar ve hatta enjeksiyon kalıplama makinelerini besleyen peletlerin tümü, yaşamlarının bir noktasında bir ekstruderden geçer. Bu makalenin amacı ekstruderin anlamını pratik bir şekilde açıklamaktır: önce tanımı, sonra çalışma sırası, ardından ana makine tipleri, veri sayfalarında karşılaşacağınız standart vida ve kovan terminolojisi ve son olarak bir ekstrüzyon hattının sorunsuz çalışıp çalışmadığına veya tamirhanede çok fazla zaman harcadığına karar veren seçim ve bakım noktaları.
Ekstruder sürekli bir şekillendirme makinesidir: plastik granülleri ısıtılmış bir varilde dönen bir vidayla eritir ve eriyiği sabit bir kesite sahip uzun bir parça üretmek için bir kalıptan geçmeye zorlar.
Ekstruder Ne Demektir? Pratik Bir Tanım
Sözlüklerde ekstruder kelimesinin çok geniş bir anlamı vardır. Bir şeyi ekstrüde eden bir kişiyi veya makineyi tanımlar ve üretim açısından ekstrüder tanımı genellikle bir malzemeyi bir kalıptan zorlayarak şekillendiren bir makineyi ifade eder. Metal ekstrüderler, profiller oluşturmak için ısıtılmış alüminyum kütükleri bir kalıptan iter; kil ekstruderleri tuğla ve kiremitleri şekillendirir; Gıda ekstruderleri atıştırmalıkları ve makarnaları pişirir ve şekillendirir. Ancak plastik endüstrisinde ekstruderin anlamı belirli bir makine tipine sıkı sıkıya bağlı hale gelmiştir: vidalı ekstruder, bazen vidalı ekstruder veya vidalı ekstruder olarak da adlandırılır.
Aradaki fark önemlidir çünkü plastik ekstruder malzemeyi kalıptan itmekten çok daha fazlasını yapar. Aynı zamanda polimeri eritir, içine katkı maddeleri karıştırır, gazını giderir ve basınç oluşturur. Makine bu görevleri tek bir sürekli işlemde gerçekleştirir. Gerçek bir ekstrüderi basit bir pompadan veya toplu karıştırıcıdan ayıran şey budur. Bir mühendis "ekstruderde bir sorun yaşıyoruz" derken, genellikle tahrik, ısıtma ve kontrol sistemiyle birlikte tüm vida ve namlu düzeneğini kasteder.
Makineyi prosesten ayırmak da faydalıdır. Ekstrüzyon sürekli şekillendirme işlemidir; Ekstruder bunu gerçekleştiren ekipmandır. Pek çok ekstrüzyon hattı aslında bir ekstruder artı birkaç alt ünite etrafında inşa edilir: bir kalıp, bir kalibratör, bir soğutma oluğu, bir çekme ve bir kesici. Bu nedenle vida tasarımına, kovan astarına ve yardımcı ekipmanlara bağlı olarak iki fabrika aynı boru çapını üretebilir ve yine de tamamen farklı hatlara sahip olabilir.
Son olarak ekstruderin anlamı enjeksiyonlu kalıplama makinesiyle karıştırılmamalıdır. Her ikisi de ısıtılmış bir varilde bir vida kullanır ve her ikisi de termoplastik malzemeleri işler, ancak enjeksiyonlu kalıplama makinesi aralıklı olarak çalışır: vidayı ileri geri hareket ettirir, kapalı bir kalıbı doldurur, kalıbı açar, parçayı çıkarır ve döngüyü tekrarlar. Bir ekstrüder sürekli bir eriyik akışı sağlar ve yalnızca vida sabit bir hızda sürekli döndüğünde ve eriyik akışı tutarlı hale geldiğinde kararlı duruma ulaşır. Bu kararlı durum gereksinimini anlamak, ekstrüzyonla ilgili diğer her şeyi anlamanın ilk adımıdır.
Plastiklerde ekstruder, polimeri basınç altında eriten, karıştıran ve boşaltan sürekli vidayla çalışan bir makinedir; Yalnızca kalıp değil, vida ve namlu çifti tüm sürecin ne kadar iyi performans göstereceğini belirler.
Ekstruder Nasıl Çalışır? Çalışma Prensibi
Markası veya boyutu ne olursa olsun her vidalı ekstruder aynı fiziksel prensiple çalışır: Bir vida, sıkı bir şekilde takılmış bir namlunun içinde döner, granüler polimeri ileri doğru sürüklerken, ısı ve sürtünme onu yumuşatır. Namlu şeffaf olsaydı ve vida kanalına yakınlaşabilseydiniz, plastiğin sürekli bir spiral dalga halinde hareket ettiğini görürdünüz. Hazneden kalıba kadar olan bu kısa yolculukta beş farklı aşama gerçekleşir.
Granülden Erimeye Beş Aşama
- Besleme. Dönen vida malzemeyi ileri doğru sürüklerken hazneden gelen peletler veya tozlar vida kanalına düşer. Derin kanalları olan besleme bölgesi, makineye ne kadar malzemenin girebileceğini belirler.
- Erime. Dönen vida ile namlu duvarı arasındaki sürtünme ve namlu ısıtıcılarından gelen ısı, polimeri eritmeye başlar. Sıkıştırma bölgesinde kanal hacmi küçüldükçe granüller sıcak namlu yüzeyine doğru sıkıştırılır ve bir eriyik filmi oluşur.
- Karıştırma. Erime ileri doğru devam eder ve vida uçuşları katkı maddelerini, pigmentleri, dolgu maddelerini ve cam elyafını eriyik boyunca eşit şekilde dağıtan bir kesme oluşturur.
- Ölçüm. Ölçüm bölgesinde kanal sabit bir sığ derinliğe sahiptir. Burada vida pozitif deplasmanlı bir pompa gibi çalışarak kalıba stabil, basınç kontrollü bir eriyik akışı sağlar.
- Kalıp şekillendirme. Namlu sonunda eriyik, ürüne şeklini veren kalıp açıklığından zorlanır. Aşağı akış ekipmanı ortaya çıkan profili çeker, soğutur ve keser.
Sıralamayı Mümkün Hale Getiren Bileşenler
Her aşama belirli bir mekanik bileşene dayanır. Namlu, malzemeyi içeren ve ısıyı emen kalın, sertleştirilmiş bir çelik borudur. Vida, plastiği taşıyan ve yoğuran hareketli elemandır; çapı ve uzunluk/çap oranı, çıktıyı ve eriyik kalitesini büyük ölçüde kontrol eder. Genellikle dişli kutusu bulunan bir AC motordan oluşan tahrik sistemi, torku ve vida hızını belirler. Namlu etrafındaki ısıtma bantları, başlangıçta ek ısı sağlar ve namlu sıcaklığını düzenlerken, soğutma fanları veya su kanalları, erime kesmesi yüksek olduğunda fazla ısıyı uzaklaştırır. Kalıp, son şekillendirme ağzıdır ve kalıp filtrelerinin önündeki bir elek değiştirici veya kırıcı plakadır. Polimer tek bir blok halinde erimediği için tüm bu bileşenlerin birlikte çalışması gerekir; giderek eriyor ve bir aşamadaki herhangi bir rahatsızlık, sonraki aşamaların koşullarını değiştiriyor.
Makine normal çalışırken, kalıptaki eriyik akışı düzgündür ve vidanın devri başına çıkışı stabildir. Bileşenlerden biri arızalanmaya başladığında, ilk işaretler neredeyse her zaman çıktı, basınç veya erime sıcaklığındaki değişiklikler olarak ortaya çıkar. Deneyimli bakım ekiplerinin görünür ürün kusurlarını beklemek yerine basınç göstergelerini ve motor amper değerlerini izlemesinin nedeni budur.
Vida geometrisi ayrıca kalma süresini ve kesme hızını da kontrol eder. Hafif sıkıştırma oranına sahip uzun bir vida, daha uzun kalma süresi ve daha düşük kesme hızı sağlar; bu da PVC gibi ısıya duyarlı malzemeler için idealdir. Dik bir sıkıştırma oranına sahip kısa bir vida, yüksek bir kesme hızı uygular; bu, karışımı iyileştirir ancak erime sıcaklığını yükseltir. Bu değiş tokuş, bir sonraki bölümde açıklanan her vida tipinde devreye giriyor.
Tüm ekstrüderler aynı beş aşamalı sırayı takip eder: besleme, eritme, karıştırma, ölçme ve kalıpla şekillendirme; Herhangi bir aşamadaki dengesizlik, çıkış dalgalanması veya erime sıcaklığı kayması olarak hemen kendini gösterir.
Ana Ekstrüder Çeşitleri ve Her İsmin Anlamı
Pratik konuşmada "Ne tür bir ekstruderiniz var?" neredeyse her zaman vida düzenlemesini ifade eder. Vida, makineye adını veren parçadır: tek vidalı ekstruder, çift vidalı ekstruder, planeter silindirli ekstruder veya şahmerdan ekstruder. Her tasarım farklı bir işleme problemini çözdüğü için mevcuttur ve yanlış olanı seçmek çıktıyı sınırlayacak veya malzemeye zarar verecektir.
Tek Vidalı Ekstrüderler
Tek vidalı ekstruder dünyadaki en yaygın türdür ve çoğu insanın "ekstruder" derken kastettiği makinedir. Genellikle düz delikli veya yivli besleme bölümü olan, tek bir varil içinde dönen bir vidadan oluşur. Avantajları basit yapı, düşük maliyet, kolay kullanım ve polietilen, polipropilen ve polistiren gibi iyi tanımlanmış malzemeler için güvenilir çıktıdır. Çoğu boru, profil, film ve levha hattında tek vidalı ekstrüderler kullanılır çünkü bu ürünler yoğun karıştırma yerine stabil eriyik dağıtımı gerektirir.
Tek vidalı makineler için vida tasarımı klasik üç bölgeli geometriyi takip eder: besleme bölgesi, sıkıştırma bölgesi ve ölçüm bölgesi. Her bölgenin derinliği ve uzunluğu, genel amaçlı polimerler için normalde 2:1 ile 3,5:1 arasında olan sıkıştırma oranını tanımlar. Düzgün seçilmiş bir vidayla, tek vidalı bir ekstruder çok kararlı bir erime basıncı sağlayabilir, ancak orta düzeyde bir karıştırıcıdır; Vida ilave karıştırma elemanlarına sahip olmadığı sürece dolgu maddeleri ve pigmentler zayıf bir şekilde dağılmış halde kalabilir. Birçok işlemci için çözüm, tek vidayı ve kovanı ayrı kaynaklardan ziyade uzman bir üreticiden uyumlu bir çift olarak satın almaktır.
 Stabil Ekstrüzyon için Uyumlu Tek Vida ve Namlu Setleri Bu tedarikçi, PE boru, film ve levha gibi uzun süreli uygulamalarda istikrarlı erime basıncı için tasarlanmış uyumlu tek vida ve kovan çiftleri sunmaktadır. Hassas işlenmiş alaşımlı çelik yapı, tutarlı plastikleşmeyi ve daha az aşınmayı destekler. Ürünü Görüntüle →
Tek vidalı makinelere yönelik tipik uygulamalar arasında PE su borusu, PPR boru, polietilen film, PP levha, PS profili ve kablo yalıtımı yer alır. Bu işlerde makine bir malzemeyi uzun süre çalıştırır ve vida profili yalnızca o malzemeye göre ayarlanır.
Çift Vidalı Ekstrüderler: Paralel ve Konik
Uygulama, tozun daha iyi karıştırılmasını veya doğrudan işlenmesini gerektirdiğinde, çift vidalı ekstruder genellikle daha iyi bir cevaptır. Adından da anlaşılacağı gibi makinede bir tambur içerisinde yan yana iki vida bulunmaktadır; vidalar birbirine geçen veya geçmeyen, birlikte dönen veya ters yönde dönen olabilir. Termoplastik bileşim için en yaygın düzenleme birlikte dönen paralel ikiz vidaların birbirine geçmesidir. Sekiz şeklindeki delik ve kendi kendini silebilen vida profilleri, tek vidalı bir makineye göre çok daha kısa kalma süresiyle iyi bir yüzey yenileme ve yüksek karıştırma verimliliği sağlar. Daha önceki teknik makalemiz, paralel çift vidalı teknolojinin nasıl verimli malzeme karıştırma, taşıma ve işleme sağladığını açıklamaktadır adım adım ayrıntılı olarak.
Konik çift vidalı ekstrüderler farklı şekilde çalışır. Vidalar besleme ucunda daha geniş ve boşaltma ucunda daha dardır ve namlu bu konik şekle uygundur. Bu tasarım malzemeyi kademeli olarak sıkıştırarak yumuşak, düşük kesmeli erime sağlar. Konik çift vidalı makineler, PVC'nin ısıya ve kesmeye karşı duyarlı olması nedeniyle sert PVC boru ve profil için yaygın olarak kullanılmaktadır; konik geometri, düşük vida hızında yüksek çıktı sağlarken erime sıcaklığını düşük tutar.
 Hassas PVC İşleme için Konik Çift Vida ve Namlu Konik çift vidalı ve namlu düzenekleri, sert PVC boru ve profiller için ideal düşük kesmeli erime sağlar. Optimize edilmiş geometriye sahip yüksek kaliteli alaşımlı çelik, enerji tüketimini ve bakım maliyetlerini azaltırken karıştırma homojenliğini artırır. Ürünü Görüntüle →
İşleyiciler için pratik ayrım şu şekilde özetlenebilir: paralel ikiz vidalar en iyi karışımı sağlar ve bileşikler, masterbatch ve peletler için idealdir; konik çift vidalar yavaşça erir ve PVC tozu ve profilleri için idealdir. Konik geometri her makine modeline özel olduğundan dış çap aynı olsa bile takım ve vida çiftleri iki tip arasında değiştirilemez.
Planet Silindirli Ekstrüderler
Planet silindirli ekstruder, tek vida ile çift vida arasındaki orta zemini kaplayan özel bir tasarımdır. Güneş silindiri veya merkezi mil olarak adlandırılan ana vida, yivli bir iç duvara sahip bir namlunun içinde dönen birkaç küçük gezegensel mil ile çevrelenmiştir. Sonuç, kompakt uzunlukta çok geniş bir ısı değişim yüzeyidir. Malzeme aynı sıcaklıkta birçok küçük boşlukta kesilir, bu da yüksek mekanik kesme olmadan mükemmel termal tekdüzelik sağlar. Bu makineler genellikle film ve levha hatlarında eriyik pompaları olarak veya elek değiştiriciden hemen önce son karıştırma aşaması olarak görev yapar; burada yukarı yöndeki tek bir vidanın bıraktığı topakları ve sıcaklık farklılıklarını giderirler.
Kauçuk ve Köpük İşlemesinde Kullanılan Özel Ekstruderler
Sıcak beslemeli veya soğuk beslemeli kauçuk vidalar olarak da adlandırılan kauçuk ekstrüderler, kauçuk bileşikleri için tasarlanmıştır; elastomerin aşırı ısınmasını önlemek için daha derin uçuşlara ve daha düşük hızlara sahiptirler. Köpüklü polietilen için işlemciler, şişirici ajanların eriyik içine sabit bir basınçta enjekte edilmesi için optimize edilmiş bir EPE köpük ekstrüzyon vida-varil seti kullanır. Ayrıca, PTFE veya UHMWPE gibi katı bir malzeme bloğunu dönen bir vida yerine bir pistonla ileri doğru iten koçlu ekstrüderler de vardır. Bu makineler polimeri vidalı makinelerde olduğu gibi eritmez; yüksek basınca ve ısıtılmış kalıba güveniyorlar.
| Ekstruder tipi | Vida düzeni | Tipik L/D oranı | Şunlar için en uygun: | Ortak ürünler |
|---|---|---|---|---|
| Tek vidalı | Namludaki bir vida | 20:1 ila 34:1 | Standart polimerler için stabil eriyik dağıtımı | Borular, profiller, filmler, levhalar, kablo kaplama |
| Paralel çift vidalı | Birbirine geçen iki birlikte dönen vida | 28:1 ila 48:1 | Yoğun karıştırma ve birleştirme | Masterbatch, bileşikler, geri dönüştürülmüş peletler |
| Konik çift vidalı | İki yakınsak ters yönde dönen vida | 16:1 ila 25:1 | Isıya duyarlı tozların yumuşak erimesi | Sert PVC boru, profiller, ahşap-plastik kompozit |
| Planet silindir | Gezegensel uydulara sahip merkezi iş mili | 5:1 ila 15:1 | Isıl işlem ve eriyik homojenizasyonu | Eriyik pompası olarak film ve levha hatları |
| Kauçuk soğuk besleme | Bir derin uçuşlu vida | 8:1 ila 16:1 | Vulkanize edilmemiş kauçuk bileşiklerinin ekstrüde edilmesi | Lastik contalar, lastik bileşenleri, contalar |
| Ram ekstruder | Piston tahrikli, dönen vida yok | Geçerli değil | Zar zor eriyen yüksek viskoziteli polimerler | PTFE ve UHMWPE çubuklar, tüpler, profiller |
Bir ekstruderin adı size vida düzenini anlatır ve bu düzenleme işleyebileceği malzemeyi, iletebileceği karıştırma enerjisini ve ekonomik olarak koruyabileceği ürün şekillerini belirler.
Vida ve Namlu: Bir Ekstruderi Tanımlayan Temel Bileşenler
Hem makine tasarımcıları hem de deneyimli bakım personeli size gerçek ekstruderin vida ve kovan olduğunu söyleyecektir. Motor, dişli kutusu ve ısıtma sistemi yalnızca vidayı döndürmek ve namluyu doğru sıcaklıkta tutmak için vardır. Vida ve kovan çifti kötü performans gösteriyorsa, aşağı yöndeki hiçbir şey bunu düzeltemez. Bu bölümde bir vida-kovan setinin nasıl anlaşılması gerektiğini tanımlayan geometri, malzemeler ve işleme pencereleri açıklanmaktadır.
Vida Geometrisi: Çap, L/D Oranı ve Sıkıştırma Oranı
Herhangi bir ekstruder veri sayfasındaki ilk sayı, genellikle milimetre cinsinden verilen vida çapıdır. Örneğin 75 mm'lik tek vidalı bir ekstrüder, vidanın dış çapının 75 mm olduğu anlamına gelir; çıkış kapasitesi kabaca çapın karesiyle orantılı olduğundan 90 mm'lik bir vida aynı vida hızında önemli ölçüde daha fazla çıkış sağlayabilir. İkinci sayı, kovan uzunluğunun vida çapına oranı olan L/D oranıdır. L/D oranı 30 olan 75 mm'lik bir vida, etkili namlu uzunluğunun 2250 mm olduğu anlamına gelir. Daha uzun makineler, daha uzun kalma süresi ve daha fazla karıştırma uzunluğu sağlar; bu da katkı maddelerinin kademeli olarak eklenmesi gerektiğinde faydalıdır.
Sıkıştırma oranı, besleme bölgesindeki kanal derinliğinin ölçüm bölgesindeki kanal derinliğine oranıdır. Malzemenin vida boyunca ilerledikçe ne kadar kuvvetli sıkıştırıldığını temsil eder. Tipik bir genel amaçlı vidanın sıkıştırma oranı 2,5:1 ila 3:1'dir. Oran çok düşükse, eriyik yeterince basınçlandırılmaz ve çıkış artar; çok yüksekse eriyik aşırı ısınır ve polimer bozunur.
Namlu Yapısı ve İç Kaplamalar
Namlunun yüksek basınç içermesi, ısıyı eşit şekilde iletmesi ve aşınmaya karşı dayanıklı olması gerekir. Küçük ekstruderler, sertleştirilmiş çelikten yapılmış, deliği nitrürleme işlemine tabi tutulmuş tek parçalı bir namlu kullanır. Aşındırıcı veya aşındırıcı malzemeleri çalıştıran büyük makineler ve makineler, bimetalik bir varil kullanır: santrifüj döküm veya sinterleme yoluyla uygulanan çok sert bir iç kaplamaya sahip güçlü bir çelik kabuk. En yaygın kaplama malzemeleri yüksek kromlu demir ve tungsten karbür alaşımlarıdır.
Namludaki aşınma genellikle ilk olarak besleme bölgesinde ortaya çıkar çünkü malzeme orada hala katıdır ve saçmalar arasında yüksek sürtünme yaratır. Cam elyaf takviyeli malzemeler için yüksek aşınma bölgesi genellikle erime hızının yüksek olduğu ve elyaf uçlarının metali aşındırdığı ölçüm bölgesine kayar. PVC'nin veya asidik gazlar açığa çıkaran bazı alev geciktiricilerin işlenmesi sırasında yaygın olarak görülen korozyon, tüm namlu uzunluğuna saldırır. Nitrürlenmiş çelik, bimetalik yüksek krom ve bimetalik tungsten karbür arasındaki doğru seçim yalnızca bütçeye değil, malzeme tarifine de bağlıdır.
 Aşındırıcı ve Korozif Malzemeler için Bimetalik Vida ve Kovan Tungsten karbür veya nikel bazlı alaşımlara sahip bimetalik vida ve kovan seçenekleri, cam elyaf takviyeli ve aşındırıcı plastikler için uzun servis ömrü sağlar. HRC60-70'e kadar sertlik, değiştirme sıklığını azaltır ve sürekli yüksek sıcaklıkta çalışmayı destekler. Ürünü Görüntüle →
Vidalı çelik kaliteleri aynı felsefeyi takip eder. Nitrürlenmiş vidalar, gaz nitrürleme işlemiyle sertleştirilir ve standart polimerler için düşük maliyetli bir çözüm sağlar. Aşındırıcı bileşikler için kanat kenarlarında sert kaplamalı bimetalik vida veya tam koruyucu kaplama servis ömrünü önemli ölçüde uzatır. Bazı işleyiciler, modüler vida olarak da adlandırılan değiştirilebilir vida tasarımını tercih eder, böylece aynı makine yalnızca vidayı değiştirerek birkaç ürün tarifini çalıştırabilir; bu, bakımı da basitleştiren bir yaklaşımdır.
İşleme Penceresini Seçmek: Namlu Sıcaklığı Ayarları Neden Malzemeyi Takip Ediyor?
Namlu sıcaklığı ayar noktaları asla keyfi değildir; polimerin işlem penceresini takip ederler. Her termoplastik nispeten dar bir aralıkta yumuşar ve erir ve bu aralığın dışına çıkmak gözle görülür kalite sorunlarına neden olur. Namlu çok soğuksa, eriyik viskoz ve kararsız kalır, bu da çıktının artmasına ve üründe erimemiş granüllere neden olur. Namlu çok sıcaksa polimer bozunur ve ürün sarıya, kırılgana veya soluk griye döner. Bu nedenle, ekstruderin herhangi bir anlamlı tanımı, hazneden kalıba kadar kontrollü bir sıcaklık yolu fikrini içerir.
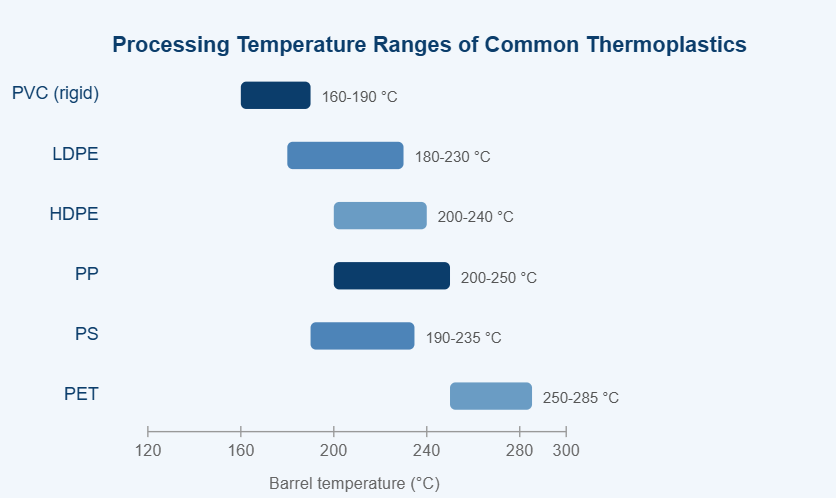
Vidalı ekstrüderlerde işlenen altı yaygın termoplastik için tipik varil sıcaklık pencereleri. Gerçek ayar noktaları kalma süresine, vida tasarımına ve stabilizatör paketlerine bağlıdır.
Yukarıdaki tablo, tek vidalı ve çift vidalı ekstrüderlerde rutin olarak işlenen altı termoplastik için yaklaşık varil sıcaklık pencerelerini karşılaştırmaktadır. Grafiğin ilk mesajı, yaygın olarak kullanılan plastiklerin birbirinin yerine geçemeyeceğidir; her reçine kendi sıcaklık bölgesini gerektirir. PVC alt uçta yer alır çünkü 200°C civarında ayrışmaya başlar, hidroklorik asit açığa çıkarır ve hızla rengi değişir. Polietilenler bağışlayıcı ve geniş bir pencereyi kaplar; bu nedenle LDPE, yeni başlayanlar için ekstrüzyona tabi tutulması en kolay malzeme olmaya devam ediyor. Filmde erimemiş kristallerin oluşmasını önlemek için HDPE'nin LDPE'den biraz daha yüksek bir varil ayar noktasına ihtiyacı vardır. Polipropilen bozunmadan önce benzer şekilde davranır, ancak keskin erime noktası, yalnızca birkaç derecelik bir değişimin eriyik akışını net bir şekilde değiştirebileceği anlamına gelir. Polistiren de sıcaklık açısından bağışlayıcıdır ancak daha büyük makinelerde iyi bir havalandırma gerektirir. PET en yüksek sıcaklıkları gerektirir ve nem polimer zincirini hidrolize edip viskoziteyi azalttığı için ekstrüzyondan önce dikkatli bir şekilde kurutulması gerekir. Farklı pencereler vida tasarımını doğrudan etkiler: düşük sıcaklıktaki malzemeler yüksek kesmeyi tolere ederken, yüksek sıcaklıktaki malzemeler daha düşük bir kesme profili ve daha uzun bir ölçüm bölgesi gerektirir. Bu nedenle, aynı makinede bir işlemci PVC'den PP'ye geçtiğinde önerilen uygulama vida-kovan setini yeni polimer için tasarlanmış bir vida kovanı seti ile değiştirmektir. Farklı molekül ağırlıkları gibi ham madde dalgalanmaları da ideal pencereyi kaydırır, böylece deneyimli bir operatör yalnızca varil ayar noktasına değil, her zaman erime sıcaklığının eğilimine de dikkat eder. Kısacası grafik, bir ekstruderin vidasının ve kovanının neden hiçbir zaman tek boyutlu olmadığını açıklıyor.
Aşınmaya Dayanıklı Seçenekler ve Yüzey İşlemleri
Nitrürlenmiş kasa
Sertleştirilmiş nitrojen yüzeyi; düşük maliyetli; temiz PE ve PP işlemeye uygundur.
Bimetalik yüksek kromlu astar
Dengeli aşınma ve korozyon direnci; talk ve kalsiyum karbonat dolgulu bileşikler için standart.
Bimetalik tungsten karbür astar
Cam elyafı ve mineral dolgulu aşındırıcı malzemeler için en yüksek aşınma direnci.
Değiştirilebilir aşınma elemanlarına sahip modüler vida
Tarifleri sık sık değiştiren ve daha düşük değiştirme maliyeti isteyen işleyiciler için.
Bu seçenekler arasından seçim yapmak bir makinenin toplam sahip olma maliyetini değiştirir. Nitrürlenmiş bir namlu eski yüzeyin soyulması ve yeniden nitrürlenmesiyle onarılabilir, ancak aşınmış bir tungsten-karbür astar genellikle yeni bir namlu gerektirir. Bunun tersine, cam elyaf bileşikleri çalıştıran büyük çıktılı bir makine genellikle tek bir üretim sezonu içinde tungsten karbür astarın karşılığını verir çünkü arıza süresi azalır.
Vida ve namlu tek bir çalışan çifttir; geometri, çelik kalitesi ve yüzey işleminin tümü polimer ve dolgu maddeleri ile eşleştirilmelidir ve işleme sıcaklığı çizelgesi bu seçimin haritasıdır.
Ekstrüderlerin Ortak Endüstriyel Uygulamaları
Ekstruderler hemen hemen her plastik imalat sektöründe görülür, ancak gerçekleştirdikleri görevler iki aileye ayrılabilir: bitmiş bir profilin doğrudan şekillendirilmesi ve daha sonra pelet, film veya diğer yarı mamul haline getirilen malzemelerin karıştırılması. Ekipman veri sayfalarını okurken uygulamanızın hangi aileye ait olduğunu anlamak çok önemlidir.
| Bitmiş Profillerin Doğrudan Şekillendirilmesi
| Bileşim ve Geri Kazanım
|
Yararlı bir genel kural: Ürünün hassas bir kesiti koruması gerekiyorsa, stabil çıktısı ile bilinen bir ekstruder tipi seçin ve o tek ürün için tasarlanmış bir vida kullanın; Ürün, şeklinden ziyade tam bileşimi önemli olan bir pelet veya bileşik ise, yoğun karıştırma özelliğine sahip bir makine seçin ve vida değişimleri için daha fazla bakım süresi tanıyın.
Köpük ekstrüzyonu, iki aileyi birleştirdiği için özel olarak anılmayı hak ediyor. Bir EPE köpük vida-varil seti ilk önce polimeri tamamen eritmeli, ardından eriyik içine fiziksel bir şişirme maddesi enjekte etmeli ve ardından kalıp çıkışına kadar eriyiği yüksek basınç altında tutmalıdır. Vida profilinin tamamı bu basınç yolu için optimize edilmiştir, bu nedenle köpüklü polietilen işlemcilerde standart PE vidalar kullanılmaz.
Ekstrüzyon uygulamaları doğrudan şekillendirme ve yoğun karıştırma gerektiren birleştirme olarak ikiye ayrılır; Yanlış makine ailesini seçmek, ilk günden itibaren ürünle, vidayla ve bakım programıyla mücadele etmek anlamına gelir.
Doğru Ekstruder, Vida ve Namlu Nasıl Seçilir
Bir ekstruderin seçilmesi veya vidasının ve kovanının değiştirilmesi, tahminlerden ziyade veri sayfası numaralarıyla verilmesi gereken bir karardır. Ağırlığın çoğunu beş faktör taşıyor.
- Malzeme tarifi ve formu: reçine türü, katkı maddeleri, dolgu maddeleri, geri dönüştürülmüş içerik ve yemin işlenmemiş pelet veya toz olup olmadığı.
- Çıkış hedefi: Minimum vida çapını ve tahrik gücünü tanımlayan gerekli kg/saat. Vida çapının iki katına çıkarılması, aynı vida hızında pompalama kapasitesini kabaca dört katına çıkarır.
- Eriyik kalitesi gereksinimleri: duvar kalınlığı, dolgu maddesi dağılımı ve renk toleransları; zorlu toleranslar daha uzun bir L/D oranı ve muhtemelen bir bariyer veya karıştırma vidası gerektirir.
- Aşınma ve korozyon ortamı: cam elyafı, talk ve titanyum dioksit gibi aşındırıcı dolgu maddeleri ve PVC ayrışma gazları gibi aşındırıcı yan ürünler nitrürlenmiş ve bimetalik malzemeler arasında karar verir.
- Mevcut makine arayüzü: flanş boyutları, merkez hattı yüksekliği, tahrik kama yuvası, ısıtma bölgeleri ve kontrol yazılımı tam olarak eşleşmelidir.
| Faktör | Doğrulanması gerekenler | Yanlış bir seçimin sonucu |
|---|---|---|
| Polimer tarifi | Eriyik akış indeksi, katkı maddeleri, dolgu maddesi yüzdesi, bozunabilirlik | Aşırı ısınma, vida aşınması veya zayıf dağılım |
| Çıkış | belirli bir vida hızı ve karşı basınçta kg/saat | Hat üretim hedefine ulaşamıyor |
| L/D oranı | Tarif için gereken uzunluk-çap oranı | Kısa L/D kararsız erime anlamına gelir; uzun L/D ısı hasarı riski taşır |
| Sıkıştırma oranı | Polimer tipine ve kütle yoğunluğuna uyum | Kabaran, yanan veya erimemiş granüller |
| Aşınma koruması | Namlu için astar tipi ve vida için kaplama | Ürünün erken aşınması ve metal parçacıklarla kirlenmesi |
| Geometrik uyum | Çap, toplam uzunluk, kama yuvası, ısıtıcı bölgeler, flanş | Makine kurulamıyor veya sızıntılar eriiyor |
Vida ve Namlu Üreticisi ile Çalışmak
Vida ve kovan özel parçalar olduğundan en iyi sonuçlar, teklif vermeden önce doğru soruları soran bir üreticiyle çalışmaktan elde edilir. Yetkili plastik makine bileşenleri üreticisi makine markasını, vida çapını, L/D oranını, çıktı hedefini, çalıştırdığınız polimeri ve katkı maddelerini ve aşınma, korozyon veya zayıf karışım gibi mevcut arıza modunu soracaktır. Ayrıca kesin çizim ölçümleri üzerinde de anlaşmaya varmaları gerekir çünkü yarım milimetrelik bir boyut çıktıyı ve erime davranışını değiştirebilir. Birçok ihracat pazarında işleyiciler, ara toptancıların fiyat artışından kaçınmak için vida-kovan setlerini doğrudan üreticiden satın alıyor ve aynı zamanda uygulama desteği de alıyorlar.
1990 yılında kurulan ve Amerika Birleşik Devletleri, Almanya, Dubai, Vietnam ve Tayland'daki müşterilere hizmet veren kendi atölyemizde sıklıkla aynı hatayı görüyoruz: Bir işlemci, komple bir ekstruder makinesini tek bir tedarikçiden satın alır ve daha sonra vida-kovan setlerini farklı bir kaynaktan satın alarak bunların birbirleriyle değiştirilebilir olmasını bekler. Uygulamada vida ve kovan takımlarının, doğru radyal boşluk ve uçuş toleranslarına sahip, uyumlu bir çift olarak üretilmesi gerekmektedir. Bunlar eşleştirildiğinde devir başına çıktı sabit kalır ve makine sessiz çalışır; öyle olmadıklarında, dalgalanmaları, sıcaklık dalgalanmalarını ve hızlı aşınmayı fark edersiniz.
Bir vidalı kovan setinin seçilmesi beş rakamla başlar: malzeme, çıktı, eriyik kalitesi, aşınma ortamı ve makine arayüzü; özel olarak eşleşen bir çift bileşenle sona erer.
Bakım, Aşınma ve Hizmet Ömrü
Doğru seçilmiş bir ekstruder bile aşınır. Vida ve kovan, temas eden makine parçalarıdır ve vidanın her dönüşü, kovan duvarına ve malzemeye karşı az miktarda sürtünme üretir. Asıl soru aşınmanın olup olmayacağı değil, ne kadar hızlı ve hangi bölgede olacağıdır.
En Yaygın Aşınma Mekanizmaları
- Dolgu maddelerinden kaynaklanan aşındırıcı aşınma: cam elyafları, kalsiyum karbonat, talk ve titanyum dioksit, haznenin içinde zımpara kağıdı gibi davranır.
- Asidik yan ürünlerden kaynaklanan aşındırıcı aşınma: PVC'nin ayrışması hidroklorik asit açığa çıkarır; alev geciktirici ve bazı biyo bazlı polimerler diğer agresif bileşikleri serbest bırakır.
- Yanlış hizalama, bükülmüş vidalar veya aşırı yan yüklerden kaynaklanan metal-metal teması; bu her iki parçayı da yok etmenin en hızlı yoludur.
- Ölçüm bölgesinde ve uçuş kenarlarında yüksek erime hızından kaynaklanan erozyon; en çok güçlendirilmiş bileşiklerde veya yüksek sıcaklıktaki reçinelerde görülür.
Aşınmayı Belirten Belirtiler
- Aynı vida hızı ve karşı basınçta çıkış %10 veya daha fazla düşüyor.
- Erime sıcaklığı, ayar noktalarında bir değişiklik olmadan dalgalanmaya başlar.
- Özellikle kalıbın bir tarafı boyunca ürün kalınlığında değişiklik görülüyor.
- Eriyikte siyah lekeler veya koyu çizgiler görünüyor; Aşınmış ceplerde sıkışan malzeme zamanla bozulur.
- Vida sıkışmaları, olağandışı gürültü veya yüksek motor amperajı mekanik paraziti gösterir.
Temel Bir Önleyici Bakım Rutini
- Malzemeye bağlı olarak her 6 ila 12 ayda bir besleme, sıkıştırma ve ölçüm bölgelerinde vida dış çapını ve namlu deliği çapını ölçün.
- Vida devri başına çıktının kayıtlarını tutun; Yavaş bir düşüş eğilimi tek bir ölçümden daha güvenilirdir.
- Özellikle PVC veya diğer aşındırıcı malzemeleri çalıştırırken makineyi kapatmadan önce iyice temizleyin.
- Vida kanat kenarlarında yuvarlama veya çatlak olup olmadığını ve namlu deliğini çentik veya pürüzlü yüzey açısından inceleyin.
- Şanzıman ile namlu arasındaki hizalamayı kontrol edin ve vidanın düz olduğundan emin olun.
- Güvenilir bir yedek parça tedarikçisiyle çalışın ve kritik hatlar için yedek bir vida kovanı setini hazır bulundurun.
Rutin bakım servis ömrünü uzatır ancak sonuçta her vida ve kovan setinin bir sınırı vardır. Endüstrideki genel kural, nitrürlenmiş bir vidanın iyi koşullar altında bir ila iki yıl dayanmasıdır; bimetalik bir vida aşındırıcı hizmette üç ila beş yıl veya daha fazla dayanabilir. Namlu deliği orijinal boyutunun yaklaşık 0,3 ila 0,5 mm'sinden daha fazla genişletildiğinde, yeni bir uyumlu set genellikle yenilemeden daha ekonomiktir.
Ekstrüderde aşınma acil bir durum değildir; doğru malzeme seçimi ve basit bir ölçüm rutini ile takip edilebilecek, planlanabilecek ve yavaşlatılabilecek normal bir durumdur.
Ekstrüderler Hakkında Sıkça Sorulan Sorular
Bunlar, operatörlerin ve satın alma ekiplerinin ekstrüzyona başladıklarında en sık sordukları sorulardır.
Bir ekstruderin basit tanımı nedir?
Basitçe söylemek gerekirse, plastik üretiminde ekstruderin anlamı, sabit kesitli uzun bir ürün oluşturmak için plastik malzemeyi sürekli olarak eritip bir kalıptan pompalayan bir makinedir. Tek cümleyle; bir taraftan hammadde giriyor, diğer taraftan erimiş ve basınçlı malzeme çıkıyor ve ısıtılmış varilin içindeki bir vida itme ve karıştırma işlemini yapıyor. Aynı terim metal ekstrüzyonda da kullanılır, ancak plastiklerde "ekstruder" neredeyse her zaman namlulu ve dönen vidalı bir vidalı ekstrüder anlamına gelir.
Ekstruder ile enjeksiyonlu kalıplama makinesi arasındaki fark nedir?
Bir ekstruder sürekli olarak çalışır ve sonsuz sayıda profil, film, tabaka veya pelet üretir. Enjeksiyonlu kalıplama makinesi aralıklı olarak çalışır: Polimeri bir vidayla eritir, eriyiği kapalı bir kalıba enjekte eder, basıncı tutar, ardından kalıbı açar ve parçayı dışarı atar. Birçok işlemci her iki türe de sahiptir. Enjeksiyonlu kalıplama makinesinin vidalı kovan seti benzerdir ancak genellikle daha kısadır ve ileri geri hareket için tasarlanmıştır, dolayısıyla bir ekstrüder vidasıyla kolayca değiştirilemez.
Ekstruderin içindeki vida gerçekte ne işe yarar?
Vidanın üç görevi vardır: katı maddeyi ileri taşımak, eritmek ve basınç oluşturmak. Basit bir spirale benziyor ancak kanal derinliği, uçuş eğimi ve uzunluğu sürtünme nedeniyle ne kadar ısı üretileceğini, katkı maddelerinin ne kadar iyi karıştırılacağını ve çıktının ne kadar kararlı olacağını belirler. Sıkıştırma oranındaki küçük bir değişiklik, erime sıcaklığını birkaç derece değiştirebilir; bu nedenle vida, makinenin kalbi olarak kabul edilir.
Ekstruderde hangi malzemeler işlenebilir?
Çoğu termoplastik: PE, PP, PVC, PS, ABS, PA, PET ve birçok kopolimerin yanı sıra gıda endüstrisindeki kauçuk bileşikleri ve bazı gıda macunu ürünleri. Sınırlayıcı faktörler eriyik akışı, termal stabilite ve namlunun korozyonudur. PVC gibi erime noktalarına yakın yerlerde ayrışan malzemeler düşük kesmeli vida tasarımları gerektirir; PTFE gibi çok yüksek erime viskozitesine sahip malzemeler, normal bir vida yerine özel koç tipi ekipman gerektirir.
Tek vidalı mı çift vidalı mı: hangisi daha iyi?
İkisi de evrensel olarak daha iyi değildir; iki tür farklı sorulara yanıt verir. İşiniz basit boru veya film üretimi ise tek vidalı ekstruder düşük maliyetlidir ve kullanımı kolaydır. Polimere pigmentleri, dolgu maddelerini veya geri dönüştürülmüş içeriği karıştırmanız gerekiyorsa veya pelet yerine toz besliyorsanız çift vidalı ekstruder daha etkilidir. PVC tozu için, dünya genelindeki pek çok işleyici, yüksek verimde yumuşak erime sağladığı için konik çift vidayı tercih ediyor. "Daha iyi" terimi tarifinize, çıktı hedefinize ve ürün toleranslarınıza bağlıdır.
Ekstruder vidaları ve varilleri ne kadar dayanır?
Hizmet ömrü, malzemenin aşındırıcı ve aşındırıcı içeriğine, namlu sıcaklığına, vida hızına ve makinenin bakımının ne kadar dikkatli yapıldığına bağlı olarak bir yıldan az ile beş yıldan fazla arasında değişir. Cam elyaf takviyeli bileşiklerin nitrürlenmiş bir varil ile çalıştırılması genellikle bir sezon içinde gözle görülür aşınmaya neden olur; aynı servisteki bimetalik tungsten karbür astar birkaç kat daha uzun süre dayanabilir. Akıllı yöntem, vida çapını ve kovan deliğini periyodik olarak ölçmek ve çıktı düştüğünde veya kalınlık değişimi görüldüğünde seti değiştirmektir.
Ekstruderin pratik tanımı sürekli bir eritme ve pompalama makinesidir ve gerçek kimliği, içindeki vida-varil çifti tarafından belirlenir.
Ekstruderin anlamını anlamak polimer mühendisliği diploması gerektirmez ancak doğru zihinsel modeli gerektirir. Makineyi sürekli beş aşamalı bir boru hattı olarak gördüğünüzde: besleme, eritme, karıştırma, ölçüm ve kalıpla şekillendirme, her veri sayfası, her yedek parça listesi ve her sorun giderme görüşmesi daha şeffaf hale gelir.
Tek vidalı kovanlar, paralel ikizli, konik ikizli, planeter ve bimetalik vidalı kovan setlerinin üretiminde otuz yıldan fazla deneyime sahip olan şirketimiz, plastik makine imalatçılarına ve plastik işleyicilerine hem tekli bileşenler hem de komple vidalı kovan çözümleri sunmaktadır. Mevcut hattınızda ani çıkış, düzensiz erime veya hızlı vida aşınması görülüyorsa makine markasını ve ürün tarifini bize gönderin, hem makinenize hem de bütçenize uygun vida-kovan setini önerelim.
Yüksek kaliteli bir vida ve kovan çifti, bir işlemcinin yapabileceği en ekonomik performans yükseltmesidir: aynı zamanda çıktı kararlılığını, ürün toleranslarını, enerji verimliliğini ve değiştirme aralığını iyileştirir.
Seçilmiş Rulman Ekranı


 浙公网安备 33090202000520 号
